es
Buscar

 中文简体
 English
 Español
 عربى
 Indonesia

Consulta ahora 
Contenido
Cuero sintético de PVC para automoción Es un material laminado en el que cada capa tiene una función definida. Un rollo típico para asientos o molduras de puertas se construye a partir de cuatro capas funcionales, y cada una se ajusta durante la producción para cumplir con las condiciones de la cabina de un vehículo de pasajeros.
Sobre la veta se asienta una capa transparente de 0,02 a 0,05 mm. Controla el nivel de brillo, la resistencia al rayado, la repelencia a las manchas y el primer toque de la mano sobre el asiento.
Esta capa, con un espesor de entre 0,30 y 0,60 mm, lleva la veta gofrada y el pigmento. Su sistema de resina y estabilizador determina la estabilidad del color bajo la luz solar.
Una capa de espuma microcelular añade amortiguación y un rebote suave. Para piezas de molduras planas, se utiliza una capa adhesiva densa para mantener la superficie lisa y dimensionalmente estable.
La tela tejida, cepillada o no tejida le da al cuero sintético de PVC para automóviles su resistencia al desgarro, su poder de sujeción de las puntadas y su capacidad de estirarse alrededor de los cojines curvos de los asientos.
La barra apilada a continuación muestra cómo un rollo de 1,2 mm para asiento divide su espesor total en las cuatro capas.
La selección del material para el cuero sintético de PVC para automóviles comienza con la resina. La resina de PVC de calidad en suspensión o pasta con un valor K entre 65 y 72 proporciona el equilibrio adecuado de flujo durante el recubrimiento y resistencia después de la gelificación. La resina se mezcla con un paquete plastificante, un sistema estabilizador de luz y calor, pigmentos y aditivos funcionales.
Los plastificantes para uso interior se eligen por su baja migración y baja volatilidad. Los plastificantes poliméricos y de alto peso molecular mantienen su posición dentro de la película durante años, lo que mantiene la superficie uniforme y reduce el empañamiento de las ventanas dentro de la cabina. Los sistemas estabilizadores de calcio y zinc se utilizan para proteger contra el calor durante el procesamiento y para resistir a largo plazo a la luz solar.
| Componente | Participación típica por peso | Papel en la película |
|---|---|---|
| resina de PVC | 45% a 55% | Forma la red polimérica y define la resistencia a la tracción. |
| Paquete de plastificante | 30% a 40% | Establece suavidad, flexibilidad y manejo en climas fríos. |
| Sistema estabilizador | 1,5% a 3% | Protege el color y la estructura durante el procesamiento y la exposición al sol. |
| Mezcla maestra de pigmentos | 2% a 6% | Proporciona profundidad de color y poder cubriente. |
| Aditivos funcionales | 1% a 4% | Agrega absorción de rayos UV, retardo de llama y control de deslizamiento. |
Los pigmentos se dispersan en un plastificante portador antes de llegar al mezclador. La dispersión previa elimina los aglomerados, por lo que el cuero sintético de PVC para automóviles terminado muestra un campo de color uniforme incluso en piezas cortadas de paneles de puertas grandes.
Una línea de cuero sintético de PVC para automóviles mueve el material a través de una secuencia fija. Cada estación tiene su propia ventana de temperatura y su propio punto de inspección.
Se mezclan resina, plastificante, estabilizador y pigmento a temperatura controlada hasta que la pasta alcanza una viscosidad uniforme. Se verifica la viscosidad y el color de cada lote antes de aplicar el recubrimiento.
La pasta se extiende sobre papel antiadherente o directamente sobre una cinta de transferencia en un espacio establecido. La configuración de la cuchilla decide el grosor de la piel, normalmente dentro de 0,02 mm del objetivo.
Una sección del horno entre 150 y 190 grados centígrados fusiona las partículas de PVC en una película continua manteniendo la superficie libre de defectos.
Se aplica un compuesto espumable sobre la piel y luego se presiona el soporte de tela. La espuma se expande en una segunda etapa del horno y forma la estructura celular suave detrás de la superficie.
Un rodillo de estampado de acero o silicona presiona el grano contra la superficie cálida. La profundidad de la veta se mantiene entre 0,05 y 0,20 mm dependiendo del patrón.
Se aplica un acabado a base de agua o sin disolventes con un rodillo de huecograbado y se cura. Este paso fija el nivel de brillo y agrega protección contra manchas y abrasión.
Cámaras automatizadas y mesas de inspección manual verifican defectos de grano, variaciones de color y variaciones de espesor. El material aprobado se enrolla en núcleos de papel de 30 a 50 metros por rollo.
Las diferentes zonas del vehículo ejercen diferentes cargas sobre el material. Tres calidades estándar cubren desde el revestimiento del maletero hasta las superficies del asiento del conductor.
| Parámetro | Grado estándar | Grado mejorado | Grado premium |
|---|---|---|---|
| Espesor total | 0,9 a 1,0 milímetros | 1,0 a 1,2 mm | 1,2 a 1,4 milímetros |
| Peso | 450 a 520 g/m2 | 520 a 620 g/m2 | 620 a 750 g/m2 |
| Ancho del rollo | 1,40 metros | 1,40 a 1,52m | 1,40 a 1,52m |
| abrasión martindale | 30.000 ciclos | 60.000 ciclos | 100.000 ciclos o más |
| Resistencia al desgarro, urdimbre y trama. | 30 N o superior | 40 N o superior | 50 N o superior |
| Flexión en frío | -25 grados centígrados | -30 grados centígrados | -35 grados centígrados |
| Solidez a la luz, escala de lana azul. | Grado 4 | Grado 4 to 5 | Grado 5 |
| Velocidad de combustión horizontal | 100 mm/min o menos | 100 mm/min o menos | 100 mm/min o menos |
| Posición típica | Maletero, puerta inferior, revestimiento de carga | Panel de puerta, reposabrazos, salpicadero | Superficie de asiento, zona de dirección, consola central |
Los ciclos de Martindale se alcanzaron antes del desgaste visible de la superficie. Las barras más largas representan una vida útil más larga en posiciones de alto contacto.
El gráfico de líneas registra cuánta resistencia a la tracción original permanece cuando las muestras de cuero sintético de PVC para automóviles pasan por la exposición al arco de xenón. Los valores son cifras de referencia de laboratorio.
Cada zona interior tiene su propia prioridad. Las caras de los asientos necesitan resistencia a la abrasión, los tableros de instrumentos necesitan poco deslumbramiento y los techos interiores necesitan un peso ligero. Combinar la construcción adecuada con cada zona mantiene el interior uniforme en apariencia y sensación.
Grado Mejorado o Premium con una capa de espuma de 0,3 mm o más. Son comunes las finas vetas estilo guijarro y napa. El respaldo de tela se selecciona para estirarlo alrededor de los almohadones.
Grado mejorado at 1.0 to 1.2 mm with scratch-resistant finish. Soft foam on the armrest zone, flatter construction on the lower panel.
El acabado de bajo brillo por debajo de 1,5 unidades de brillo a 60 grados reduce el reflejo del parabrisas. Los sistemas estabilizadores termoestables mantienen el color estable bajo el sol directo.
Rollos más ligeros de 450 a 520 g/m2 con una fina capa de espuma. Granos lisos con una envoltura limpia sobre pilares curvos.
Grado premium for repeated hand contact. Surface finish resists skin oils, sunscreen and everyday stains.
Construcción delgada y densa de 0,9 a 1,0 mm con opciones de microperforación. La resistencia de la puntada se verifica para el acabado cosido a mano.
Grado estándar with reinforced backing. Easy wipe-clean surface suits luggage and equipment contact.
Grados de abrasión más altos con superficies que se pueden limpiar con un paño para autobuses, taxis, ambulancias y furgonetas de reparto que tienen un uso diario intenso.
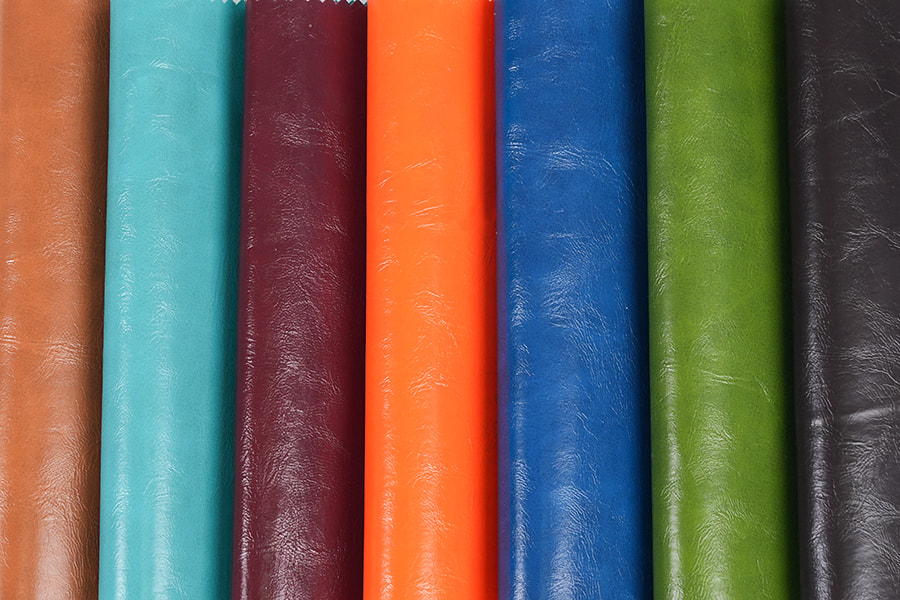
El aspecto del cuero sintético de PVC para automóviles proviene de tres opciones: la veta en relieve, el tono del color y el brillo de la superficie. Cada uno se puede seleccionar de forma independiente, lo que ofrece a los diseñadores de interiores una amplia gama dentro del mismo grado de rendimiento.
| Estilo de grano | Profundidad | Carácter Visual | Uso común |
|---|---|---|---|
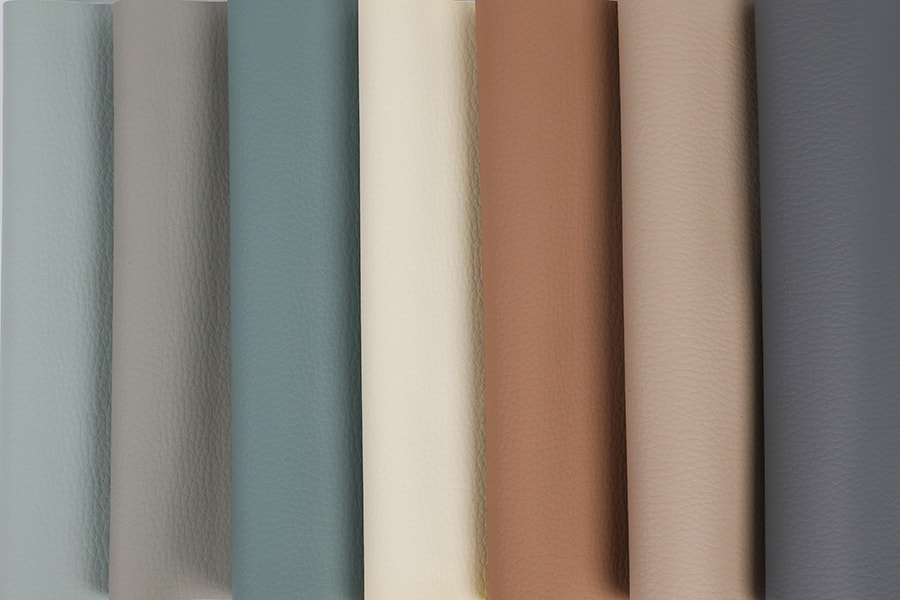
| Guijarro fino | 0,08 a 0,12 milímetros | Aspecto uniforme y natural del cuero. | Paneles de asientos, inserciones de puertas |
| napa lisa | 0,03 a 0,06 milímetros | Superficie suave y casi plana | Asientos premium, apoyabrazos |
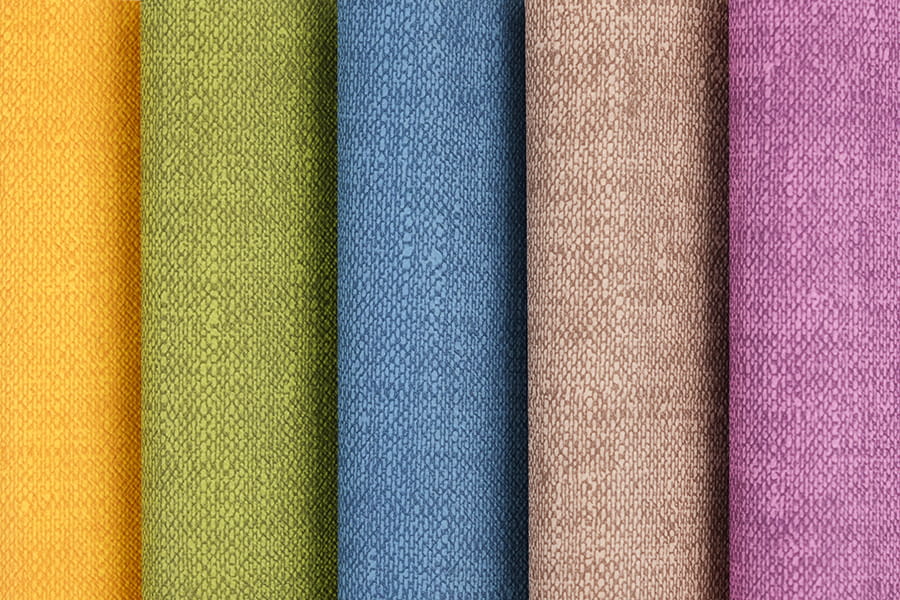
| textura de lino | 0,10 a 0,15 mm | Aspecto de la tela tejida | Paneles de puertas, molduras de pilares |
| tejido de carbono | 0,10 a 0,18 milímetros | Patrón deportivo con profundidad. | Refuerzos de asiento, consola |
| Cuero de grano cruzado | 0,12 a 0,20 milímetros | Patrón natural atrevido | Salpicadero, revestimiento del maletero |
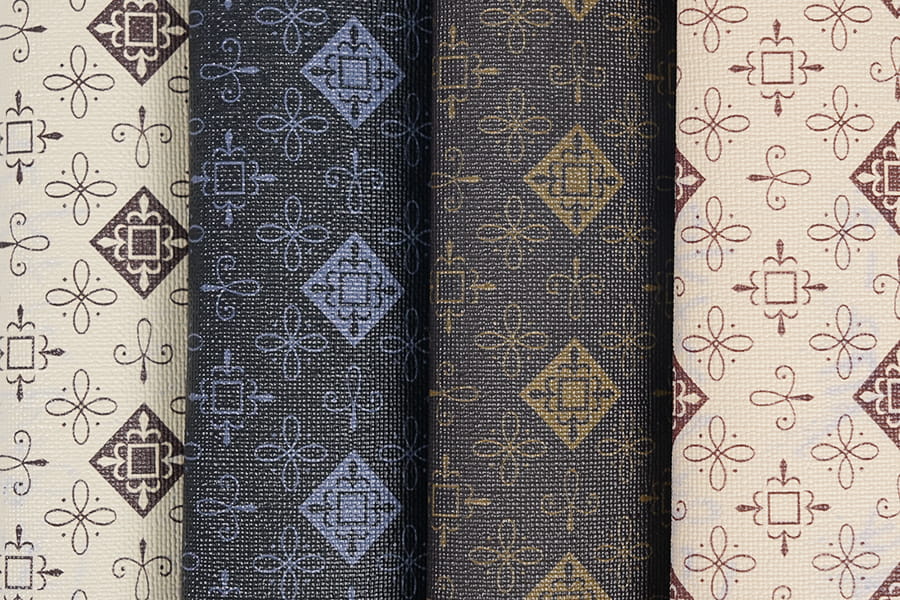
| Microperforado | Orificio de 0,8 a 1,5 mm | Patrón transpirable | Centros de asientos, envoltura de dirección |
El desarrollo del color sigue un estándar de referencia con una diferencia de color medida, por lo que la producción repetida coincide con la muestra aprobada.
Los programas de interior suelen necesitar un material que no existe en las estanterías. El equipo de desarrollo trabaja a partir de una muestra de referencia, una carta de colores o un dibujo, y construye cuero sintético de PVC para automóviles para que coincida con el objetivo dentro de las tolerancias acordadas.
Se puede grabar una nueva flor a partir de una fotografía o una muestra de cuero. La primera prueba de estampado normalmente se completa en un plazo de tres a cuatro semanas.
El color coincide con las fuentes de luz D65 y A. Delta E entre la muestra aprobada y el rollo de producción se mantiene en 1,0 o menos.
Base tejida para mayor elasticidad, base cepillada para un tacto suave, base no tejida para piezas planas. El peso del soporte oscila entre 100 y 260 g/m2.
En el paso de tratamiento de la superficie se pueden aplicar acabados antihuellas, antimicrobianos, de brillo extra bajo y con liberación mejorada de manchas.
Las buenas prácticas de procesamiento protegen la apariencia del cuero sintético de PVC para automóviles después de que sale del rollo. Los ajustes siguientes se utilizan ampliamente en talleres de asientos y molduras.
| Paso del proceso | Configuración recomendada | Propósito |
|---|---|---|
| Acondicionamiento de rollos | Descansar 24 horas a 20 a 25 grados C | Lleva el rollo a temperatura de taller antes de cortarlo. |
| corte | Troquelado o corte con cuchilla, dirección de fibra alineada | Mantiene la dirección del patrón idéntica en todas las piezas. |
| aguja de coser | Talla 90 a 110, punta piel. | Proporciona orificios de aguja limpios y costuras rectas. |
| Longitud de puntada | 2,5 a 3,5 mm | Equilibra la resistencia de la costura y la planitud de la superficie. |
| Hilo | Poliéster consolidado, Tex 40 a 70 | Coincide con la resistencia del tejido de respaldo. |
| Unión adhesiva | Spray a base de agua, activación de 60 a 80 grados C. | Fija la cubierta a sustratos de espuma y plástico. |
| Envoltura de vapor | Superficie por debajo de 90 grados C | Suaviza la funda alrededor de las partes curvas del asiento. |
El laminado de cuero sintético de PVC para automóviles a los soportes de los paneles de las puertas se realiza mediante formación al vacío o envoltura de bordes. El comportamiento de estiramiento en caliente de la capa de espuma permite que el material siga contornos profundos sin distorsión de la veta.
Cada lote de producción de cuero sintético de PVC para automóviles se prueba en el laboratorio interno antes de su envío. Los programas de prueba siguen estándares comunes de interiores de automóviles y especificaciones técnicas de los clientes.
| Artículo de prueba | Método de referencia | Requisito típico |
|---|---|---|
| Resistencia a la abrasión | Martindale o Taber | Sin exposición al sustrato en ciclos específicos |
| Resistencia a la tracción y al desgarro | Métodos ISO 1421 e ISO 4674 | Cumple con las calificaciones mínimas en ambas direcciones. |
| Solidez a la luz | Exposición al arco de xenón | Grado 4 or higher after cycle completion |
| Envejecimiento por calor | Exposición al horno a 100 grados C. | Sin superficie pegajosa, sin cambios visibles |
| Flexión en frío | Probador de flexión a baja temperatura. | Se mantiene flexible a la temperatura especificada |
| Inflamabilidad | FMVSS 302 o GB 8410 | Velocidad de combustión 100 mm/min o inferior |
| empañamiento | método gravimétrico | Bajo peso de volátiles condensados. |
| COV y olor | Pruebas de cámara y panel de olores. | Cumple los objetivos del programa de vehículos |
| diferencia de color | espectrofotómetro | Delta E 1.0 o inferior respecto al estándar |
El escaneo continuo en todo el ancho del rollo registra el espesor en cada metro de producción.
Las cámaras de escaneo de línea identifican fallas de grano, rayas y partículas extrañas a toda velocidad de línea.
Se archiva una muestra de cada lote, lo que permite comparar cualquier rollo con sus datos de prueba originales más adelante.
El cuidado diario del cuero sintético de PVC para automóviles es sencillo. La superficie sellada no absorbe líquidos, por lo que la mayoría de las manchas se pueden quitar antes de que se fijen.
Limpiar con un paño suave húmedo y unas gotas de jabón neutro suave, luego secar con una toalla de microfibra limpia.
Seque suavemente con un paño humedecido con solución jabonosa diluida. Trabaja desde el borde hacia el centro de la marca.
Primero retira el líquido con papel absorbente y luego limpia el área con un paño húmedo para eliminar cualquier residuo de azúcar.
Un parasol en el parabrisas reduce la temperatura de la superficie de la cabina durante el estacionamiento y protege el color a lo largo de los años.
Los rollos de cuero sintético de PVC para automóviles se enrollan cara adentro sobre núcleos de papel pesado, se envuelven en una película de polietileno y se empaquetan en cajas de cartón reforzadas o en palés.
| Artículo | Especificación |
|---|---|
| Longitud del rollo | 30 a 50 metros, ajustable |
| Ancho del rollo | 1,40 a 1,52meters |
| Diámetro del núcleo | Núcleo de papel de 3 pulgadas |
| Peso del rollo | Aproximadamente 25 a 45 kg |
| Embalaje | Película de polietileno, papel kraft, cartón o palé. |
| Condición de almacenamiento | 10 a 30 grados C, humedad relativa del 40% al 70% |
| Posición de almacenamiento | Rollos colocados en plano o colgados de una barra horizontal. |
| Periodo de almacenamiento recomendado | Hasta 24 meses en embalaje original. |
Se utilizan dos rutas de formado para el cuero sintético de PVC para automóviles, y cada una aporta sus propias ventajas. La película calandrada se produce pasando un compuesto de PVC calentado a través de una serie de rollos pulidos y luego laminándolo al soporte. El material recubierto se produce esparciendo pasta líquida sobre un soporte y fusionándolo en un horno. Los programas interiores eligen la ruta según la geometría de la pieza y la superficie objetivo.
| Característica | Ruta calandrada | Ruta Revestida |
|---|---|---|
| Rango de espesor de película | 0,25 a 0,50 milímetros | 0,30 a 0,80 milímetros |
| Uniformidad de espesor | Muy alto en ancho y largo. | Alto, fijado mediante control de separación de cuchillas |
| Detalle de grano | Estampado nítido y repetible | Grano profundo y suave con finos detalles transferidos. |
| Opciones de capa de espuma | Hoja de espuma laminada | Espuma expandida químicamente |
| Piezas más adecuadas | Paneles planos, techos interiores, inserciones de puertas | Fundas de asientos, reposabrazos, molduras curvas. |
| Estilo de ejecución de producción | Tiradas largas y continuas | Tiradas flexibles con frecuentes cambios de color. |
Una funda de asiento debe mantenerse unida durante miles de ciclos de asiento, por lo que la adhesión de las capas se prueba en todos los grados de cuero sintético de PVC para automóviles. La resistencia al pelado mide la fuerza necesaria para separar la piel de PVC del respaldo de tela y se verifica tanto en el estado de fabricación como después de la exposición al calor y la humedad.
Las cifras anteriores son resultados típicos de calificación mejorada. Las capas están unidas con un sistema adhesivo reticulado que se mantiene estable entre -30 y 90 grados Celsius, lo que cubre los cambios de temperatura de la conducción diaria según las estaciones y los climas.
La comodidad está determinada por algo más que la suavidad. La estructura de espuma, el acabado de la superficie y el peso del rollo afectan la sensación del asiento o del reposabrazos durante un viaje largo.
La espuma de células cerradas de 0,3 a 0,6 mm proporciona un suave rebote que vuelve a su forma después de cada presión. Las caras de los asientos mantienen un perfil suave durante un servicio prolongado.
Las familias de pigmentos más claros con aditivos reflectantes del sol mantienen la superficie del asiento más fresca después de que el vehículo ha estado estacionado al sol.
Los acabados de bajo brillo en los tableros y en la parte superior de las puertas limitan los reflejos en el parabrisas y los cristales laterales, lo que ayuda al conductor a ver la carretera con claridad.
La capa de espuma y la película flexible amortiguan los pequeños chirridos donde las fundas de los asientos entran en contacto con los adornos de plástico, lo que favorece una cabina tranquila.
Los materiales interiores se sientan cerca de los pasajeros, por lo que el cuero sintético de PVC para automóviles está formulado para cumplir con los límites de sustancias aplicados por los programas de vehículos en todo el mundo. Los estabilizadores de metales pesados se sustituyen por sistemas de calcio y zinc y, previa solicitud, se seleccionan plastificantes de familias libres de ftalatos.
| Área de Cumplimiento | Enfoque típico |
|---|---|
| Sustancias restringidas | Formulaciones analizadas según los requisitos REACH y RoHS |
| metales pesados | Sistemas de pigmentos y estabilizadores sin plomo ni cadmio |
| Familia de plastificantes | Opciones sin ftalatos con características de baja migración |
| Calidad del aire en la cabina | Baja emisión de COV y aldehídos verificada en pruebas de cámara |
| Comportamiento de la llama | Tasa de grabación verificada según FMVSS 302 o GB 8410 |
| Revestimiento de superficie | Acabados al agua con muy bajo contenido en disolventes |
La clase de vehículo influye en el uso que recibe un interior y en cómo se limpia. Las tarjetas a continuación enumeran las combinaciones de grados que mejor se adaptan a cada segmento.
Grado mejorado on seats with Standard Grade on door lowers and trunk. Fine pebble grain and satin finish give a tidy, easy-care cabin.
Grado premium on seat faces and armrests, Enhanced Grade on dashboard and door panels. Contrast stitching pairs well with Nappa-style grain.
Grado premium with anti-stain finish and fully sealed seams. Rapid wipe-down between passengers keeps the cabin fresh.
Grado de abrasión de alta resistencia con aditivos retardantes de llama. Las vetas de gran tamaño ocultan las marcas de contacto diarias a lo largo del pasillo.
Superficies que se limpian con un paño y costuras resistentes para bancos de comedor, plataformas para dormir y compartimentos de almacenamiento.
Los interiores de ambulancias y servicios públicos utilizan acabados lisos y sin costuras que se limpian rápidamente y toleran la limpieza repetida con desinfectante.
Verifique el número de lote y el tono de cada rollo, coloque el rollo en posición horizontal durante un día completo y marque la dirección de la fibra en el diseño del patrón.
Utilice un pie móvil o un pie de teflón para una alimentación suave, mantenga equilibrada la tensión del hilo y mantenga la longitud de la puntada constante en todos los grupos de costuras.
Caliente la cubierta suavemente, estírela uniformemente desde el centro hacia afuera y asegure los anillos o clips sin sacar la fibra del hilo.
Las fundas de los asientos suelen utilizar cuero sintético de PVC para automóviles de 1,0 a 1,4 mm con una capa de espuma de al menos 0,3 mm. Esta construcción proporciona una amortiguación cómoda y se estira bien sobre los refuerzos de los asientos.
La suavidad la determinan el paquete de plastificante, la densidad de la espuma y el tejido de soporte. Los rollos Premium Grade utilizan una estructura de células de espuma más fina para una sensación más redonda en la mano.
Sí. El cuero sintético de PVC automotriz microperforado está disponible para asientos ventilados, y los rollos estándar soportan las temperaturas de las almohadillas de los asientos con calefacción sin cambiar la superficie.
Cada color aprobado se almacena como un estándar digital. Cada lote se mide con un espectrofotómetro y los rollos del mismo lote se empaquetan juntos para cortarlos.
La capa de acabado está formulada para liberar aceites para la piel y productos cosméticos, y se puede limpiar con agua y jabón suave.
Se encuentran disponibles tarjetas de muestra de tamaño A4 y longitudes de corte de medio metro para pruebas de ajuste y evaluación de laboratorio.
Derecho de Autor © Fu'an Synthetic Materials Co.,Ltd. Derechos reservados.
 Fabricantes de cuero sintético/artificial de PVC personalizado